Eletricista Industrial em Serrana
Quadros de comando, circuitos de máquinas e manutenção elétrica para operações que não podem parar sem aviso.
Parada programada
Intervenção planejada com a produção.
Medição sob carga
Medição sob carga, não suposição.
Escopo por escrito
Você aprova antes da intervenção.
Registro da intervenção
Histórico para a próxima manutenção.
Serviços elétricos industriais em Serrana
Conheça as frentes de atendimento elétrico industrial em Serrana, do quadro de comando à manutenção programada de máquinas em operação.
Quadros de comando
Montagem e manutenção de painéis
Circuitos para máquinas
Alimentação de equipamentos produtivos
Manutenção preventiva
Inspeção com a planta operando
Diagnóstico de falhas
Localização da causa por medição
Motores e partidas
Acionamento e proteção de motores
Infraestrutura elétrica
Eletrocalhas, leitos e percursos
Precisa de outro serviço elétrico industrial em Serrana? Descreva a operação e consulte a disponibilidade.
Cada frente do atendimento industrial em Serrana, em detalhe
Escolha uma categoria para entender o que ela envolve, o que exige parada da produção e o que pode ser executado com a planta operando.
Instalação elétrica industrial em Serrana
O que muda numa instalação industrial?
A diferença principal não é o tamanho da instalação, e sim o regime de operação. Num imóvel residencial ou comercial, as cargas variam ao longo do dia e há folga na maior parte do tempo. Numa operação produtiva, as máquinas trabalham por turnos inteiros, com corrente elevada e constante, e a instalação passa a operar próxima do que foi dimensionada durante horas seguidas. Isso muda três coisas. A primeira é o dimensionamento: entram as correntes de partida dos motores, que exigem bem mais que a nominal, e o desequilíbrio entre fases passa a ter consequência prática. A segunda é a manutenção: vibração, calor e poeira degradam conexões mais rápido, e por isso a inspeção periódica deixa de ser recomendável e passa a ser parte do custo de operar. A terceira é a consequência da falha: quando uma máquina para, o prejuízo raramente está no reparo, e sim na produção interrompida.
Galpão, oficina ou fábrica
Os três têm demandas bem diferentes, e o dimensionamento acompanha isso. Galpão de armazenagem costuma ter carga concentrada em iluminação de área ampla, portões, docas e eventualmente equipamentos de movimentação — a demanda é moderada, mas a infraestrutura precisa cobrir distâncias longas e pé-direito alto. Oficina reúne equipamentos de bancada, compressor, solda e máquinas de porte médio, com uso intermitente e picos frequentes de partida. Já uma unidade produtiva concentra máquinas operando simultaneamente por turnos, com carga alta e contínua. Em todos os casos, o que orienta o projeto é o levantamento das cargas reais, com as potências informadas pelos fabricantes e a noção de quais equipamentos funcionam ao mesmo tempo.
Como se dimensiona a alimentação?
O dimensionamento parte do levantamento das cargas e vai muito além da soma das potências. É preciso considerar quais máquinas operam simultaneamente, o regime de uso de cada uma, as correntes de partida dos motores e a distância entre o quadro e cada equipamento — percursos longos aumentam a queda de tensão e podem exigir condutor de seção maior que a corrente sozinha indicaria. Em instalação trifásica entra ainda a distribuição equilibrada das cargas entre as fases, que evita sobrecarregar uma delas enquanto as outras seguem com folga. O resultado define seções, proteções, tamanho dos quadros e a capacidade necessária na alimentação geral. Sem esse levantamento, qualquer número é estimativa.
Infraestrutura em ambiente produtivo
Ambiente produtivo é agressivo com a infraestrutura elétrica de formas que não aparecem em outros imóveis. Há vibração constante, que afrouxa conexões ao longo dos meses. Há poeira e partículas, que se acumulam em quadros e prejudicam a dissipação de calor. Há movimentação de material e equipamentos, que representa risco mecânico para condutores expostos. E há, em muitos casos, umidade, calor ou agentes químicos conforme o processo. Por isso a infraestrutura industrial trabalha com eletrocalhas e leitos que protegem o percurso e mantêm acesso para inspeção, em vez de embutir tudo. Prever folga nesse percurso é também o que permite acrescentar circuitos depois sem refazer a instalação.
Qual o escopo que vocês atendem?
Vale ser explícito sobre isso. Atendemos instalação e manutenção elétrica em baixa tensão: quadros de distribuição e comando, circuitos de alimentação de máquinas, proteções, infraestrutura, aterramento e diagnóstico de falhas. Não executamos serviços em média ou alta tensão, não intervimos na rede da concessionária e não realizamos trabalhos energizados. Também não assumimos manutenção mecânica interna de máquinas, programação de controladores, automação ou instrumentação — são especialidades distintas. Quando a sua necessidade envolver algum desses itens, dizemos claramente na avaliação, para que você contrate quem tem o escopo adequado, em vez de descobrir isso no meio do serviço.
Quando exige profissional habilitado?
Depende do porte da instalação, da potência envolvida, do tipo de fornecimento e da natureza da intervenção. Projeto elétrico assinado, laudo, documentação técnica formal e responsabilidade técnica registrada são atribuições específicas de profissional legalmente habilitado, distintas da execução do serviço. Não assumimos essas atribuições. Em instalações de maior porte, ou quando há exigência da concessionária, de seguradora ou de órgão fiscalizador, esses documentos costumam ser necessários. Nossa conduta é identificar isso na avaliação e informar com antecedência, para que você providencie com o profissional correspondente antes de a obra começar.
Dá para executar com a planta operando?
Parte sim, parte não — e prometer o contrário seria irrealista. Serviços em circuitos específicos, montagem de infraestrutura nova, preparação de percursos e boa parte da inspeção podem ser feitos com a planta operando, isolando apenas o trecho envolvido. Já intervenções no quadro geral, no barramento principal ou na alimentação de máquinas em uso exigem desligamento. O que fazemos é planejar a sequência para concentrar na janela de parada apenas o que realmente precisa dela, executando antes tudo o que for possível. A janela é definida junto com a produção, e não imposta pelo serviço.
Como solicitar avaliação em Serrana?
Descreva a atividade, o tipo de instalação e as máquinas envolvidas, com as potências quando disponíveis. Informe também os horários críticos de produção e se há janela de parada programável. Fotos do quadro principal ajudam. Com isso apresentamos o escopo que atendemos e o que eventualmente exige outra especialidade em Serrana.
Alimentação de máquinas em Serrana
Máquina nova: por onde começar?
Antes de qualquer coisa, pela ficha técnica do equipamento. Ela informa potência, tensão de alimentação, tipo de fornecimento exigido e, em motores, as características de partida — dados que determinam toda a infraestrutura necessária. Com essa informação, verificamos três camadas em sequência: se há capacidade disponível na alimentação geral, se há espaço no quadro para o novo circuito e qual condutor e proteção o equipamento exige. A situação mais comum e mais cara é a inversa: a máquina chega, a instalação é agendada e só então se descobre que a alimentação não comporta — com o equipamento parado ocupando espaço e capital enquanto a adequação é feita. Verificar antes da compra custa uma consulta.
Por que circuito dedicado?
Porque máquina compartilhando ramal com outras cargas produz dois problemas simultâneos. O primeiro é elétrico: a corrente de partida provoca queda de tensão perceptível no circuito, e equipamentos sensíveis ligados no mesmo ramal reiniciam ou apresentam falha. O segundo é operacional: quando a proteção daquele ramal atua, tudo que está nele para junto — o que numa linha de produção significa parar mais do que a máquina com problema. O circuito dedicado isola esse comportamento, permite dimensionar condutor e proteção especificamente para aquela carga e facilita a manutenção, porque dá para desligar só aquele equipamento sem interromper o restante.
O que é corrente de partida?
É a corrente que o motor exige no instante em que é acionado, e ela é bem superior à corrente de regime — várias vezes maior, conforme o tipo de motor e a forma de partida. Essa característica explica um comportamento que confunde: um circuito dimensionado corretamente pela potência nominal pode desarmar a cada acionamento, mesmo sem estar sobrecarregado durante a operação. A solução não é aumentar o disjuntor, porque isso comprometeria a proteção do condutor. É usar dispositivo de proteção adequado ao tipo de carga, capaz de tolerar o transitório de partida sem atuar, e conforme o caso avaliar formas de partida que reduzam esse pico.
Máquina desarmando ao ligar
O padrão do desarme aponta a causa. Se ocorre apenas no instante do acionamento e a máquina opera normalmente depois, a suspeita recai sobre proteção inadequada ao transitório de partida ou sobre queda de tensão excessiva no momento em que a corrente sobe. Se ocorre depois de algum tempo de operação, aponta sobrecarga real, condutor subdimensionado ou problema no próprio equipamento exigindo mais corrente que o previsto. Se é imediato e independe do uso, entram curto ou falha de isolamento. Descrever exatamente em que momento o desarme acontece elimina boa parte das hipóteses antes mesmo da medição — e evita a troca de componentes por tentativa.
Equipamento reiniciando sozinho
Equipamento eletrônico que reinicia sozinho quase sempre está sofrendo com a alimentação, e não com defeito próprio. A causa mais comum é queda de tensão moment%C3%A2nea provocada pela partida de outra carga pesada no mesmo circuito ou no mesmo trecho da instalação — cada vez que o motor entra, a tensão cai por instantes e a eletrônica reinicia. Outras origens são conexão degradada gerando instabilidade, desequilíbrio entre fases e condutor subdimensionado no percurso. A verificação mede a tensão no ponto durante a partida das cargas vizinhas, o que costuma confirmar a correlação rapidamente. A correção passa por separar circuitos ou corrigir o dimensionamento.
Várias máquinas no mesmo ramal
É uma configuração comum em instalações que cresceram sem planejamento, e traz custo escondido. Além da sobrecarga quando os equipamentos coincidem, há a interferência mútua: a partida de um afeta os demais, e a falha de um derruba todos. Do ponto de vista de manutenção, impossível intervir numa máquina sem parar as outras — o que na prática adia manutenções necessárias até que vire parada não programada. A correção é separar em circuitos dedicados, o que exige espaço no quadro e infraestrutura de passagem. Quando não há folga para isso, a avaliação mostra o que precisa ser ampliado antes.
Máquina importada ou usada
Merece atenção redobrada por dois motivos. O primeiro é a tensão e o tipo de alimentação: equipamentos importados podem ter sido concebidos para tensões ou frequências diferentes das praticadas aqui, o que exige verificação antes de qualquer ligação. O segundo é a documentação: máquina usada frequentemente chega sem ficha técnica, e aí é preciso identificar as características pela placa do motor e pelos componentes. Sem esses dados, o dimensionamento vira suposição. Vale reunir toda a informação disponível antes da instalação, e desconfiar de ligação improvisada feita apenas para testar o funcionamento.
Como orçar o circuito em Serrana?
Informe o modelo e a potência da máquina, o tipo de alimentação exigido e, se possível, envie a ficha técnica ou foto da placa. Diga também onde ela ficará e onde está o quadro. Com esses dados apresentamos o escopo do circuito e verificamos se há capacidade disponível em Serrana.
Circuitos de motores elétricos em Serrana
O que exige a alimentação de motores?
Motor é uma carga com comportamento próprio, e ignorar isso é a origem da maior parte dos problemas em instalações produtivas. Três características orientam o dimensionamento. A primeira é a corrente de partida, várias vezes superior à nominal, que exige proteção capaz de tolerar esse transitório sem atuar. A segunda é o regime de operação: motor trabalhando continuamente mantém o condutor aquecido por horas, condição bem diferente do uso intermitente. A terceira é a sensibilidade à tensão: motor alimentado abaixo do adequado puxa mais corrente para entregar o mesmo trabalho, aquece e perde vida útil. Some-se a vibração, que afrouxa conexões ao longo do tempo. Por isso circuitos de motores recebem condutor dimensionado com folga, proteção compatível com o tipo de carga e verificação periódica das conexões.
Proteção adequada ao motor
Disjuntor comum protege o condutor contra sobrecarga e curto, mas não foi concebido para o perfil de um motor. Se dimensionado pela corrente nominal, tende a atuar a cada partida; se aumentado para tolerar a partida, deixa de proteger o condutor adequadamente. A saída é usar dispositivos apropriados ao tipo de carga, que toleram o transitório de partida e atuam sobre sobrecarga sustentada — e, conforme a aplicação, proteções específicas contra falta de fase e sobrecarga térmica, condições que danificam motores silenciosamente. A escolha depende da potência, do tipo de partida e do regime de uso, e sai da avaliação do conjunto, não de uma regra única.
Formas de partida
A forma de partida influencia diretamente o impacto do motor sobre a instalação. A partida direta é a mais simples e a que provoca o maior pico de corrente — viável em motores menores ou quando a instalação tem folga. Conforme a potência cresce, esse pico passa a causar queda de tensão perceptível em toda a planta, afetando outros equipamentos, e aí entram formas de partida que reduzem esse transitório. A escolha depende da potência do motor, da característica da carga acionada e da capacidade da instalação. Vale registrar que a definição do método em instalações de maior porte costuma envolver análise técnica específica, que pode exigir profissional legalmente habilitado.
Motor aquecendo demais
Aquecimento excessivo tem origens elétricas e mecânicas, e separar as duas é o primeiro passo. Do lado elétrico, as causas mais comuns são tensão de alimentação abaixo do adequado, que faz o motor puxar mais corrente; desequilíbrio entre fases, que sobrecarrega os enrolamentos; falta de uma fase, condição que danifica o motor rapidamente; e conexões degradadas gerando resistência no ponto de ligação. Do lado mecânico, entram carga acima da capacidade, rolamento comprometido e ventilação obstruída por poeira — itens que não são do nosso escopo, mas que apontamos quando identificados. Nossa verificação mede tensão nas três fases, corrente em cada uma e temperatura nas conexões.
Conexões que afrouxam
É um dos problemas mais característicos de ambiente industrial e um dos mais subestimados. A vibração constante do próprio equipamento, somada aos ciclos de aquecimento e resfriamento, reduz progressivamente a pressão das conexões. Quando a pressão cai, surge resistência no contato; a resistência sob corrente alta gera calor; o calor degrada o contato e aumenta ainda mais a resistência. É um processo que se acelera sozinho e termina em borne queimado ou em parada não programada. O reaperto periódico interrompe esse ciclo, não consome material relevante e é provavelmente a manutenção de melhor retorno numa instalação produtiva.
Motor perdendo força
Motor que perde força, demora a atingir rotação ou trava sob carga costuma estar recebendo tensão insuficiente. As causas típicas são condutor subdimensionado para a distância percorrida, queda de tensão na partida por circuito no limite, conexão degradada no percurso e desequilíbrio entre fases. Há ainda a possibilidade de falta de uma fase, que faz o motor operar de forma irregular e o danifica rapidamente. A verificação mede a tensão diretamente nos terminais do motor durante a operação, e não apenas no quadro — é essa comparação que revela a queda ao longo do trecho. Causas mecânicas internas são outra especialidade, e apontamos quando o quadro elétrico estiver descartado.
Compressor, bomba e exaustor
São os motores mais comuns em instalações de pequeno e médio porte, e cada um traz uma particularidade. Compressor tem partidas frequentes ao longo do dia, o que multiplica o efeito do transitório sobre a instalação e desgasta contatos. Bomba costuma ficar em área externa ou úmida, somando exigência de componente vedado e aterramento efetivo. Exaustor opera continuamente por longos períodos, mantendo o condutor aquecido, e a vibração afrouxa conexões. Em todos, o circuito dedicado com proteção adequada ao tipo de carga é o que evita interferência em outros equipamentos e permite manutenção sem parar o restante da operação.
Como avaliar um motor em Serrana?
Informe a potência do motor, o tipo de alimentação, a carga que ele aciona e o sintoma observado — se é desarme, aquecimento, perda de força ou falha intermitente. Diga também em que momento ocorre. Uma foto da placa do motor e do quadro adianta bastante a avaliação em Serrana.
Quadros e painéis industriais em Serrana
O que há num quadro industrial?
Um quadro industrial concentra a distribuição e, frequentemente, os dispositivos de comando das máquinas. Além dos disjuntores de cada circuito e da proteção geral, costuma abrigar dispositivos de acionamento e proteção dos motores, barramentos que distribuem a corrente entre os circuitos e a identificação do que cada dispositivo alimenta. É o ponto de maior consequência da instalação: toda a corrente passa por ali, em espaço fechado, e qualquer conexão degradada vira ponto de calor. Por isso a manutenção do quadro concentra tanto valor: reaperto de conexões, verificação de aquecimento sob carga, avaliação das proteções, conferência entre proteção e condutor e identificação dos circuitos. Um quadro revisado e etiquetado muda o custo de toda manutenção futura.
Painel sem identificação
Em operação produtiva, quadro sem identificação custa caro de três formas. Na manutenção cotidiana, cada atendimento começa com tentativa e erro para descobrir qual dispositivo alimenta qual máquina, e esse tempo é pago em hora técnica. Na intervenção, a falta de clareza leva a desligar mais do que o necessário, parando máquinas que poderiam continuar operando. E numa ocorrência, quando é preciso desligar rapidamente um equipamento específico, a demora tem consequência direta. A identificação é feita circuito a circuito, com verificação ponto a ponto, e é um dos serviços de melhor relação entre custo e benefício numa instalação industrial.
Aquecimento dentro do quadro
Aquecimento dentro do quadro é o achado mais recorrente em inspeção industrial, e o mais relevante. As origens são conexão com aperto insuficiente, borne degradado por ciclos térmicos, dispositivo no fim da vida útil, circuito operando acima da capacidade e, com frequência, acúmulo de poeira prejudicando a dissipação. O agravante é que o processo se realimenta: quanto mais quente, mais rápida a degradação. Por isso a verificação precisa acontecer com a instalação sob carga — sem corrente passando, o ponto ruim não se manifesta. Encontrado cedo, a correção costuma ser reaperto ou substituição de um componente; encontrado tarde, alcança vários itens e normalmente uma parada não programada.
Quadro sem espaço livre
Quadro lotado limita a operação de forma silenciosa. Sem posição disponível, cada equipamento novo depende de derivar de um circuito existente, o que produz sobrecarga e interferência entre máquinas. Também impede separar circuitos que hoje estão agrupados, mantendo o problema de parar tudo para intervir em um. Em ambiente industrial há um agravante físico: quadro com componentes muito próximos dissipa calor pior, e a temperatura interna acelera a degradação de todos os dispositivos. A avaliação indica se é caso de reorganizar o que existe, ampliar o quadro ou criar um quadro setorial próximo à área que concentra as cargas.
Poeira e ambiente agressivo
Poeira, partículas metálicas, umidade, vapor e agentes químicos afetam quadros de forma direta. A poeira acumulada prejudica a dissipação de calor e, conforme a composição, pode conduzir corrente ou reter umidade. Partículas metálicas, comuns em oficinas e usinagem, representam risco de curto quando penetram no painel. Por isso o grau de proteção do quadro precisa ser compatível com o ambiente onde ele está, e a vedação precisa ser mantida — painel com porta empenada ou vedação rompida perde essa função. A limpeza interna periódica, feita com o quadro desenergizado, faz parte da manutenção preventiva em ambiente agressivo.
Quadro geral e quadros setoriais
A divisão entre quadro geral e quadros setoriais resolve dois problemas ao mesmo tempo. O primeiro é a distância: alimentar máquinas distantes a partir de um único quadro central exige condutores longos, com queda de tensão e custo maior de material. Um quadro setorial próximo à área reduz esses percursos. O segundo é operacional: com setores separados, uma intervenção ou falha afeta apenas aquela área, e não a planta inteira. A contrapartida é que cada quadro adicional exige espaço, alimentação própria e manutenção. A configuração adequada sai do levantamento das cargas e do arranjo físico da operação.
Termografia ou inspeção visual?
São abordagens complementares, com alcances diferentes. A inspeção visual identifica sinais já visíveis: escurecimento em bornes, marcas de aquecimento, poeira acumulada, vedação comprometida, componentes fora de linha e ausência de identificação. A verificação com medição vai além, porque encontra o que ainda não deixou marca — corrente real de cada circuito, desequilíbrio entre fases e temperatura de conexões sob carga. É essa segunda camada que antecipa a falha. Vale registrar que ensaios e laudos formais são atribuição de profissional legalmente habilitado, distinta da inspeção de manutenção que executamos.
Como revisar o painel em Serrana?
Informe o tipo de operação, quantos quadros existem e o que motivou a procura — aquecimento, desarme, falta de espaço, ausência de identificação ou intenção de acrescentar máquinas. Diga também se há janela de parada programável. Fotos do painel aberto, quando for seguro obtê-las, adiantam a avaliação em Serrana.
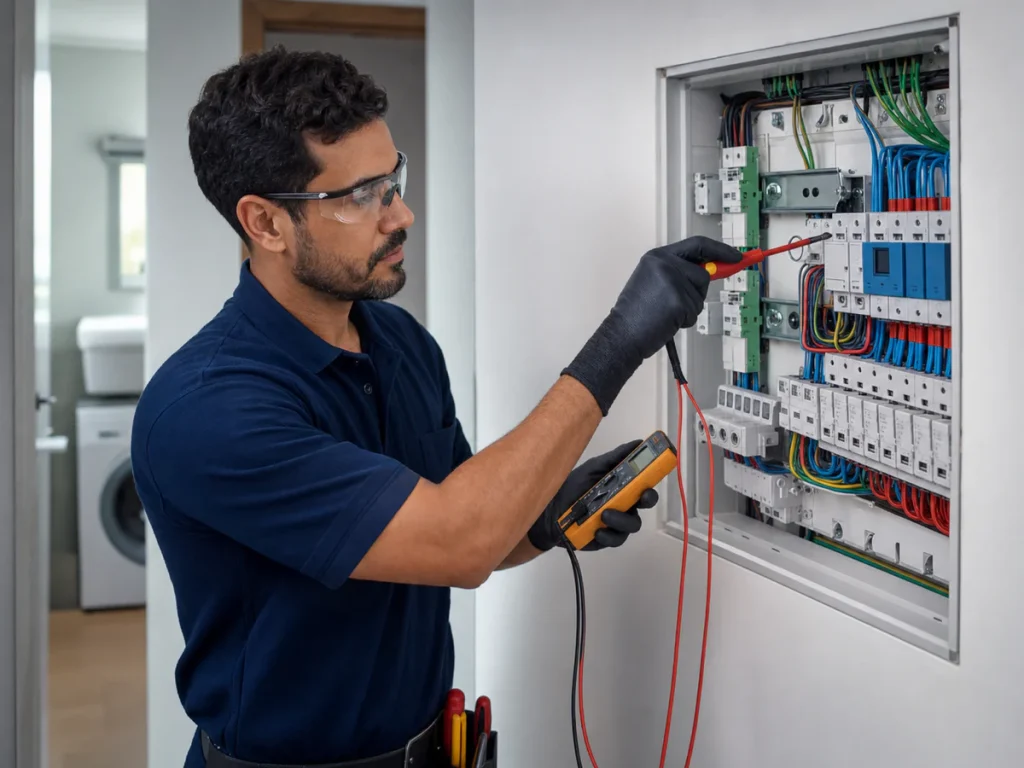
Distribuição trifásica em Serrana
Por que instalação trifásica?
O fornecimento trifásico atende cargas maiores com mais eficiência e é exigência de boa parte dos motores usados em produção. A vantagem prática é distribuir a demanda entre três fases em vez de concentrá-la em uma única, o que permite alimentar mais carga com condutores proporcionalmente menores e entrega tensão mais estável sob variação de demanda. Há também equipamentos que simplesmente exigem alimentação trifásica por característica construtiva, sobretudo motores de maior porte — nesses casos não há escolha. A contrapartida é que a instalação fica mais complexa: o quadro precisa distribuir os circuitos de forma equilibrada entre as fases, e o desequilíbrio passa a ser uma condição a monitorar. A disponibilidade do fornecimento trifásico depende da rede existente na região e dos procedimentos da concessionária responsável.
O que é desequilíbrio entre fases?
Desequilíbrio acontece quando as três fases não estão conduzindo correntes aproximadamente iguais, geralmente porque os circuitos monofásicos foram distribuídos sem critério ao longo do tempo. O efeito é duplo. Do lado da capacidade, uma fase pode chegar ao limite enquanto as outras seguem com folga, o que provoca desarme aparentemente inexplicável — a instalação “não está cheia”, mas uma fase está. Do lado dos motores, desequilíbrio de tensão entre fases faz o motor operar de forma irregular, aquecer e perder vida útil, mesmo sem qualquer sintoma visível. A verificação mede a corrente em cada fase com a planta operando, e a correção costuma ser redistribuir circuitos no quadro.
Como as fases são balanceadas?
O balanceamento é feito redistribuindo os circuitos monofásicos entre as três fases, de modo que a corrente fique aproximadamente igual em todas. Na prática, isso exige medir a corrente de cada fase com a instalação em operação normal — e não apenas contar circuitos, porque cargas diferentes consomem de forma diferente. Depois, remanejar as ligações no quadro para equilibrar o conjunto. É um serviço que exige desligamento e conhecimento de quais circuitos alimentam o quê, o que reforça a importância da identificação. O ganho aparece como capacidade recuperada: uma instalação desequilibrada pode estar limitada por uma única fase enquanto as outras duas têm folga.
Falta de fase: o que acontece?
É uma das condições que mais dano causa em operação industrial, e frequentemente passa despercebida no início. Quando uma das fases deixa de alimentar um motor trifásico, ele continua girando, mas com as fases restantes conduzindo corrente muito acima do previsto. O motor aquece rapidamente e pode ser danificado em pouco tempo. O sintoma percebido costuma ser ruído diferente, perda de força ou aquecimento — nem sempre associado de imediato à causa elétrica. As origens são rompimento de condutor, conexão degradada, fusível atuado em uma fase ou falha no dispositivo de comando. É justamente por esse risco que motores costumam receber proteção específica contra falta de fase.
Queda de tensão na planta
Queda de tensão perceptível numa planta produtiva tem três origens principais. A primeira é o dimensionamento: condutor com seção insuficiente para a corrente e a distância até o ponto de uso. A segunda é a partida de motores, que puxa corrente muito acima da nominal e derruba a tensão momentaneamente em toda a instalação — efeito que aparece como iluminação piscando e equipamentos eletrônicos reiniciando a cada acionamento. A terceira é conexão degradada em algum ponto do percurso, que se comporta como resistência adicional. A verificação mede a tensão no quadro e no ponto de uso durante a operação, e a comparação entre os dois revela onde a perda acontece.
Preciso mudar para trifásico?
Depende da carga e dos equipamentos. Há três situações que costumam levar à mudança: a demanda total cresceu além do que o fornecimento atual comporta; há equipamento que exige alimentação trifásica por característica própria; ou a instalação monofásica está operando tão próxima do limite que qualquer acréscimo se torna inviável. A definição sai do levantamento das cargas, e não de uma impressão. Vale registrar que a mudança envolve duas frentes: a adequação interna, que inclui o quadro e a redistribuição dos circuitos, e a solicitação junto à concessionária responsável, que tem procedimento e prazo próprios e cuja aprovação não depende de quem executa.
Quadro trifásico exige o quê?
Quadro trifásico exige alguns cuidados adicionais em relação ao monofásico. A distribuição dos circuitos precisa ser planejada para equilibrar as fases, e essa distribuição deve ser documentada para que futuras ampliações não desfaçam o equilíbrio. Os barramentos precisam ser dimensionados para a corrente total e ter conexões adequadamente apertadas, já que concentram toda a distribuição. Circuitos trifásicos de motores ocupam três posições e exigem proteção compatível com o tipo de carga. E a identificação ganha importância extra, porque saber qual circuito está em qual fase é o que permite manter o balanceamento ao acrescentar cargas.
Como avaliar o fornecimento em Serrana?
Informe a relação de máquinas com suas potências, quais operam simultaneamente e qual o tipo de fornecimento atual. Se houver desarme, aquecimento ou queda de tensão perceptível, descreva quando ocorre. Com esses dados fazemos o levantamento e indicamos o que é adequação interna e o que depende de trâmite externo em Serrana.
Manutenção elétrica industrial em Serrana
Preventiva ou corretiva?
São abordagens com lógicas econômicas opostas, e em ambiente produtivo essa diferença pesa mais que em qualquer outro lugar. A corretiva atende a falha que já aconteceu: o custo não é só o reparo, mas a produção interrompida, a mão de obra parada e o prazo comprometido — e nada disso pode ser agendado. A preventiva é uma varredura planejada, com escopo definido antes e executada na janela que menos custa. Ela encontra a conexão frouxa antes de virar ponto de calor e o circuito sobrecarregado antes de o condutor se degradar. Não elimina toda falha — defeito súbito de equipamento e dano mecânico continuam existindo — mas muda a probabilidade e, sobretudo, transfere a escolha do momento da parada para você.
Com que frequência inspecionar?
Não há prazo único, e o que define é o regime de operação. Uma planta com máquinas operando em turnos, ambiente com poeira, vibração e calor exige acompanhamento bem mais próximo que um galpão de armazenagem com carga leve. Alguns gatilhos independem do calendário e antecipam a inspeção: entrada de máquina nova, aumento de turno, qualquer desarme recorrente, aquecimento perceptível e sintomas de queda de tensão. A periodicidade adequada ao seu caso sai da primeira inspeção, que mostra em que estado a instalação está e com que velocidade ela tende a se degradar sob o seu uso específico.
O que é verificado na inspeção?
A inspeção começa pelos quadros, porque é onde a falha tem maior consequência. Ali verificamos aperto das conexões, sinais de aquecimento sob carga, estado dos dispositivos de proteção e comando, coerência entre proteção e condutor, acúmulo de poeira, vedação do painel e identificação dos circuitos. Em seguida vamos aos circuitos de máquinas: corrente real de cada um, equilíbrio entre fases, tensão nos terminais durante a operação e estado das conexões próximas aos equipamentos, que sofrem com vibração. Verificamos também a condição do aterramento e da infraestrutura de percurso. O resultado é entregue separando o que precisa de correção imediata do que pode ser programado.
Falha intermitente na produção
Falha intermitente é o pior cenário numa operação produtiva, porque interrompe a produção sem padrão previsível e resiste à tentativa e erro — frequentemente já passou por várias trocas de componente sem solução. As causas mais comuns são conexão parcialmente folgada, que estabelece e perde contato conforme dilata e vibra; proteção atuando apenas quando determinadas máquinas coincidem; e queda de tensão que só se manifesta em condição específica de carga. O método aqui é outro: em vez de esperar o sintoma, procuramos a condição que o produz, medindo sob carga e correlacionando com o registro de quando as paradas aconteceram. Por isso pedimos que a equipe anote horário e o que estava operando.
Manutenção improvisada durante o turno
É uma prática compreensível e arriscada. Sob pressão de produção, a tentação é resolver rapidamente sem parar: rearmar repetidamente uma proteção que atua, substituir um dispositivo por outro de maior corrente, refazer uma conexão às pressas ou derivar de um circuito próximo para pôr a máquina de volta. Cada uma dessas ações troca uma parada curta e controlada por um risco maior adiante — e, no caso do religamento insistente e da troca de proteção, por risco imediato. Trabalhos energizados não fazem parte do nosso escopo. Quando a intervenção exige desligamento, a conduta é combinar a janela, ainda que isso signifique aguardar.
Vale contratar acompanhamento?
Para quem depende da instalação para produzir, costuma compensar — e o argumento não é o custo do reparo, e sim o custo da hora parada. Acompanhamento programado permite planejar as intervenções nas janelas de menor impacto, acumular histórico da instalação e antecipar correções enquanto elas ainda são simples. Também reduz o tempo de cada atendimento, porque quem chega já conhece o quadro e os circuitos. A periodicidade e o escopo são definidos a partir da primeira inspeção e do perfil da sua operação. Apresentamos isso como proposta com escopo explícito, sem promessa de eliminação de paradas.
O que fica registrado?
Você recebe o registro do que foi medido e corrigido: corrente por circuito e por fase, pontos com aquecimento identificado, conexões reapertadas, dispositivos substituídos e a condição dos itens que seguem em observação. Junto vai a identificação dos circuitos quando esse item estiver no escopo. Em operação industrial esse histórico tem valor prático direto: permite comparar medições ao longo do tempo e perceber tendências — uma conexão que aquece um pouco mais a cada inspeção é informação valiosa. Também encurta o diagnóstico de qualquer atendimento futuro, porque parte do que já se sabe.
Como programar manutenção em Serrana?
Informe o tipo de operação, os horários de produção e se existe janela de parada programável — esse é o dado que mais influencia o planejamento. Descreva também os sintomas observados e o histórico de paradas, se houver. Com isso apresentamos o escopo da inspeção e a disponibilidade de agenda para Serrana.
Expansão da capacidade elétrica em Serrana
Vou aumentar a produção
Aumentar produção significa, quase sempre, aumentar demanda elétrica — e essa é a camada que costuma ser avaliada por último. O planejamento correto verifica três níveis em sequência. Primeiro, a capacidade da alimentação geral: a soma das cargas novas ainda cabe no que está disponível? Segundo, os quadros: há posições livres para os circuitos que as máquinas novas exigem, e o barramento comporta a corrente adicional? Terceiro, a infraestrutura: existe percurso com espaço para acrescentar condutores, ou será preciso executar nova passagem? Deixar essa verificação para depois da compra dos equipamentos é o cenário mais caro, porque a adequação pode envolver trâmite externo com prazo próprio — e a máquina fica parada ocupando espaço e capital enquanto isso.
Como preparar para novas máquinas?
Começa pela ficha técnica dos equipamentos pretendidos, com potência, tensão e tipo de alimentação. Com esses dados fazemos o levantamento e comparamos com a capacidade instalada, indicando o que precisa ser adequado antes da chegada. Na prática, preparar significa deixar prontos os circuitos, as posições no quadro e a infraestrutura de passagem — assim, quando a máquina chegar, a instalação é questão de conexão e teste, e não um projeto inteiro. Quando ainda não há definição do equipamento, trabalhamos com a faixa de potência pretendida e deixamos margem, o que costuma ser bem mais barato que refazer depois.
Ampliar galpão ou área produtiva
Área nova traz demanda em duas frentes: a iluminação e os pontos da área em si, e principalmente as máquinas que ela vai receber. Em galpão, a iluminação de área ampla e pé-direito alto já representa carga relevante e exige infraestrutura de percurso adequada à distância. Além disso, a ampliação costuma tornar necessário um quadro setorial próximo da nova área, para evitar percursos longos com queda de tensão. Vale ainda aproveitar a obra para corrigir o que ficou limitado na área existente — com a estrutura aberta, acrescentar circuitos e reorganizar quadros custa uma fração do que custaria isoladamente.
Novo turno de produção
Acrescentar turno não aumenta a carga instant%C3%A2nea, mas muda o regime de operação de forma relevante. A instalação passa a trabalhar sob carga por mais horas seguidas, o que significa condutores aquecidos por períodos maiores, mais ciclos de partida nos motores e menos janelas naturais para manutenção. Na prática, isso acelera a degradação das conexões e reduz o tempo disponível para intervir. Recomendamos revisar a instalação antes de iniciar o novo turno, porque depois as janelas ficam escassas, e ajustar a periodicidade da manutenção preventiva ao novo regime — o intervalo que servia para um turno raramente serve para dois.
Instalação sem espaço para crescer
É uma condição comum em instalações que cresceram sem planejamento, e ela limita a operação de forma silenciosa. Quadro sem posição livre obriga a derivar de circuitos existentes, o que produz sobrecarga e interferência entre máquinas. Infraestrutura de percurso ocupada impede acrescentar condutores sem executar nova passagem. E alimentação geral no limite inviabiliza qualquer acréscimo relevante sem adequação externa. A avaliação identifica qual desses é o gargalo real — e frequentemente não é o que se imaginava. Corrigir o gargalo errado apenas desloca a limitação para a camada seguinte.
Vale dimensionar com folga?
Em instalação produtiva, a folga tem retorno mais claro que em qualquer outro tipo de imóvel, porque cada ampliação futura sem folga tende a exigir parada. Folga significa posições livres no quadro, barramento com capacidade acima da demanda atual, infraestrutura de percurso com espaço e alimentação dimensionada com margem. O custo adicional durante a execução é pequeno frente ao investimento total. O benefício aparece quando chega a máquina que ninguém tinha previsto: com folga, a instalação é um serviço de horas numa janela curta; sem folga, vira um projeto com parada prolongada e, conforme o caso, trâmite externo.
Mudança de galpão
Mudança de galpão é o momento em que mais se descobre limitação elétrica tarde demais. A instalação do imóvel novo foi dimensionada para a atividade anterior, que pode ter sido completamente diferente da sua. Antes de fechar contrato, vale verificar a capacidade disponível, o tipo de fornecimento, o estado dos quadros e a infraestrutura existente, comparando com a demanda das suas máquinas. Descobrir depois que o imóvel não comporta a operação significa adequação com trâmite externo e prazo próprio, com a produção esperando. Essa verificação é relativamente rápida e costuma ser o melhor investimento da mudança.
Como planejar a expansão em Serrana?
Informe o que pretende acrescentar — máquinas, área ou turno — e, quando possível, as potências envolvidas. Descreva também o prazo pretendido, porque adequações que dependem de trâmite externo precisam começar bem antes. Com isso apresentamos o levantamento e o que precisa ser feito em cada camada em Serrana.
Execução em operação produtiva em Serrana
Como é definida a janela de parada?
A janela é definida junto com a produção, e não imposta pelo serviço. O processo começa por separar o escopo em duas partes: o que pode ser executado com a planta operando — infraestrutura, preparação de percursos, montagem prévia, serviços em circuitos isolados — e o que exige desligamento. Concentramos na janela apenas a segunda parte, o que reduz bastante o tempo de parada. Depois definimos quando essa janela acontece: fim de turno, fim de semana, período de menor demanda ou parada já programada para outra manutenção. Informamos a duração estimada com antecedência e o que precisa estar disponível no local, porque improviso durante a janela custa hora de produção.
Executam fora do horário produtivo?
Executamos, e em operação produtiva costuma ser a opção mais econômica no conjunto. Trabalhar fora do horário de produção elimina o custo da parada e permite executar com mais área liberada, o que frequentemente acelera o serviço. Isso altera o custo de mão de obra, e por isso apresentamos as duas opções quando a diferença for relevante, para que você compare com a conta completa — o valor da hora de produção perdida costuma superar bastante a diferença. Vale confirmar antes as condições de acesso ao local fora do expediente e quem acompanhará pela sua equipe.
Quanto tempo leva a intervenção?
Depende do escopo, e a parte mais variável é o diagnóstico, não a correção. Reaperto e revisão de um quadro têm duração razoavelmente previsível. Criar circuito dedicado para uma máquina depende da distância e da infraestrutura disponível. Já localizar uma falha intermitente pode exigir mais de uma visita, porque é preciso encontrá-la manifestada para medir. Informamos a estimativa junto com o orçamento, separando o que exige parada do que não exige, e deixando explícito o que pode alongar — normalmente a condição real da instalação, que só aparece quando o quadro é aberto.
Quem acompanha o serviço?
Do nosso lado, a equipe executa e responde pelo serviço. Do seu lado, é importante haver alguém com conhecimento da operação disponível em dois momentos: no início, para confirmar o que pode e o que não pode ser desligado, e ao final, para acompanhar os testes e a religação das máquinas. Em planta produtiva, essa presença costuma ser decisiva — quem opera conhece particularidades que não aparecem em nenhuma inspeção. Quando algum achado alterar o escopo, entramos em contato antes de prosseguir, para que a decisão de estender a parada seja sua.
Material é fornecido por vocês?
Trabalhamos das duas formas, com o orçamento discriminando material e mão de obra separadamente. Em instalação industrial, há um ponto que merece atenção: dispositivos de proteção e comando precisam ser compatíveis com o tipo de carga e com as correntes envolvidas, e componente inadequado é causa frequente de desarme sem explicação ou de falha prematura. Quando você fornece, entregamos a lista com as características técnicas necessárias e conferimos o que chega antes de instalar. Não instalamos componente incompatível, porque em operação produtiva isso se paga em parada não programada.
Achados fora do previsto na parada
Em instalação industrial isso acontece com alguma frequência, porque a condição real de conexões e componentes só aparece com o quadro aberto. Os achados típicos são conexões em estado pior que o estimado, dispositivos no fim da vida útil, condutor com seção incompatível encontrado no percurso e ampliações anteriores executadas sem critério. Nossa conduta é parar, mostrar o que foi encontrado e apresentar as opções com o impacto de cada uma sobre a janela acordada. Numa parada programada isso é particularmente sensível, e por isso a decisão de estender ou reagendar é sempre sua, tomada com a informação na mão.
Limpeza e organização ao final
A área é entregue limpa, sem sobra de material, entulho ou ferramenta, e as proteções utilizadas são retiradas ao final. Quando o serviço envolve corte ou perfuração para fixação de infraestrutura, há geração de pó, e nesse caso isolamos a área e fazemos a limpeza ao término de cada etapa — em ambiente produtivo, sobretudo onde há manipulação de produto, esse cuidado é combinado antes. Se houver restrição de contaminação ou área que não possa receber partículas, informe na avaliação, porque isso influencia o método de fixação e a sequência do trabalho.
Como agendar em Serrana?
Informe o tipo de operação, o serviço pretendido, os horários de produção e se há janela de parada já prevista. Se o caso envolver diagnóstico de falha, descreva o sintoma e quando ele ocorre. Com essas informações apresentamos o escopo, o que exige desligamento e a agenda disponível para Serrana.
Sua operação não se encaixa em nenhuma dessas categorias? Descreva o processo e consulte a disponibilidade de avaliação.
O que uma instalação industrial mal dimensionada cobra
Em operação produtiva, quase nenhum destes riscos aparece como problema elétrico no início. Eles aparecem como máquina parada, produto atrasado e equipe ociosa — e a origem elétrica só é identificada depois.
Máquina sem circuito adequado
Equipamento produtivo alimentado por ramal compartilhado provoca dois efeitos simultâneos: queda de tensão a cada partida, que afeta os demais equipamentos do trecho, e parada conjunta sempre que a proteção atua. Numa linha de produção, isso significa perder mais do que a máquina com problema.
Proteção inadequada ao motor
Dispositivo dimensionado apenas pela corrente nominal atua a cada partida; aumentado para tolerar a partida, deixa de proteger o condutor. Nos dois casos a instalação fica exposta — no primeiro, por parada recorrente; no segundo, por aquecimento sem qualquer aviso.
Desequilíbrio entre fases
Circuitos distribuídos sem critério deixam uma fase próxima do limite enquanto as outras seguem com folga. O resultado é desarme aparentemente inexplicável e, nos motores, operação irregular com aquecimento e perda de vida útil — tudo isso sem sintoma visível.
Conexão aquecendo no quadro
Vibração e ciclos térmicos reduzem a pressão das conexões ao longo dos meses. A resistência que surge no contato vira calor, o calor degrada o contato e o processo se acelera sozinho. É o achado mais recorrente em inspeção e uma das principais causas de parada não programada.
Condutor incompatível com a carga
Seção insuficiente para a corrente e a distância faz o condutor trabalhar aquecido durante todo o turno, dentro da eletrocalha, sem sinal visível. O sintoma aparece longe: queda de tensão, motores com dificuldade na partida e equipamentos reiniciando.
Painel sem identificação
Sem saber qual dispositivo alimenta qual máquina, cada intervenção começa com tentativa e erro e termina desligando mais do que o necessário. Numa ocorrência, quando é preciso isolar rapidamente um equipamento, a demora tem consequência direta.
Expansão sem revisar a alimentação
Acrescentar máquinas, área ou turno tratando a instalação como detalhe leva a operação a nascer no limite. Quando a adequação envolve trâmite externo, o prazo não acompanha o cronograma da produção — e o equipamento espera.
Queda de tensão na partida
A corrente exigida no acionamento de um motor é várias vezes a nominal, e derruba a tensão momentaneamente em toda a instalação. O efeito aparece como iluminação piscando e eletrônica reiniciando — desgaste que se acumula sem interromper nada.
Falha intermitente
A pior condição numa operação produtiva: interrompe sem padrão previsível e resiste à troca de componentes. Costuma vir de conexão parcialmente folgada ou de coincidência de cargas, e só se resolve procurando a condição que a produz.
Instalação sem espaço para crescer
Quadro lotado e infraestrutura ocupada transformam cada equipamento novo em improviso, derivado de circuito existente. Além da sobrecarga, impede separar o que hoje está agrupado — e assim a manutenção de uma máquina continua parando as vizinhas.
Manutenção improvisada no turno
Sob pressão de produção, rearmar repetidamente uma proteção, trocar dispositivo por um maior ou refazer conexão às pressas troca uma parada curta e controlada por risco imediato e por falha maior adiante.
Instalação sem histórico
Sem registro do que foi medido e corrigido, cada atendimento recomeça o levantamento do zero. Perde-se também a comparação ao longo do tempo — uma conexão que aquece um pouco mais a cada inspeção é informação que antecipa a falha.
Reconheceu alguma dessas condições na sua operação em Serrana? Descreva o caso e receba uma avaliação do que precisa de correção e do que pode ser programado.
Como estruturamos o atendimento industrial
Cada risco da seção anterior tem uma etapa correspondente. A ordem importa: levantar antes de dimensionar, dimensionar antes de executar e concentrar na janela de parada apenas o que realmente exige desligamento.
Levantamento das cargas
Relacionamos as máquinas com potência, regime de uso e simultaneidade, considerando também as correntes de partida dos motores. É esse cálculo que define seções, proteções, tamanho dos quadros e a capacidade necessária na alimentação.
Identificação das máquinas
Levantamos as características de cada equipamento pela ficha técnica ou pela placa: tensão, potência, tipo de alimentação e forma de partida. Sem esses dados, o dimensionamento vira suposição — e o custo aparece depois.
Separação dos circuitos
Máquinas passam a ter ramal dedicado, com condutor e proteção próprios. Isola a interferência entre equipamentos na partida e permite intervir numa máquina sem parar as demais — ganho que aparece em toda manutenção futura.
Revisão dos condutores
Conferimos a seção de cada trecho frente à corrente real e à distância percorrida, medindo a tensão no quadro e no ponto de uso. A diferença entre os dois é o que revela onde a perda acontece.
Organização dos quadros
Conexões reapertadas, componentes dispostos de forma inspecionável, limpeza interna e circuitos etiquetados com verificação ponto a ponto. Encurta o diagnóstico de qualquer atendimento e permite desligar apenas o necessário.
Avaliação das proteções
Cada dispositivo é conferido contra o condutor que protege e contra o tipo de carga. Motores recebem proteção compatível com o transitório de partida, e onde houver dispositivo superdimensionado tratamos a causa da corrente elevada.
Balanceamento das fases
Medimos a corrente em cada fase com a planta operando e redistribuímos os circuitos para equilibrar o conjunto. Costuma recuperar capacidade que estava indisponível por concentração numa única fase.
Circuitos para novos equipamentos
Criamos os ramais das máquinas previstas antes da chegada, com posição no quadro e infraestrutura de passagem prontas. Assim a instalação do equipamento vira conexão e teste, e não um projeto com parada.
Planejamento da expansão
Dimensionamos considerando o crescimento pretendido: posições livres, barramento com capacidade acima da demanda atual e percurso com espaço. É o que evita que cada acréscimo futuro exija nova parada prolongada.
Manutenção preventiva
A partir da primeira inspeção, definimos a periodicidade adequada ao seu regime de operação. Ela não elimina toda falha, mas transfere a escolha do momento da parada para você, em vez de deixá-la a cargo do acaso.
Execução em janela programada
Separamos o escopo entre o que pode ser feito com a planta operando e o que exige desligamento, concentrando na janela apenas a segunda parte. A janela é definida junto com a produção, com duração estimada informada antes.
Verificação final e registro
Os circuitos corrigidos são testados antes da liberação, com acompanhamento de quem opera. Você fica com o registro do que foi medido e corrigido, base de comparação para as próximas inspeções.
Quer saber em que condição está a instalação da sua operação em Serrana? Solicite uma inspeção e receba a lista priorizada por risco e por impacto na produção.
Conheça a Eletro Silva, empresa de serviços elétricos em Serrana
Atendimento elétrico em Serrana para residências, comércios e condomínios, com avaliação das condições da instalação e orientação clara sobre o serviço necessário.
Eletricista em Serrana para instalações, reparos e manutenção elétrica
A Eletro Silva oferece serviços elétricos em Serrana para casas, apartamentos, estabelecimentos comerciais, condomínios e outros imóveis que precisam de instalações, reparos ou adequações elétricas.
O atendimento pode envolver a avaliação de tomadas, iluminação, circuitos, fiação, disjuntores, quadros elétricos e outros componentes, conforme a necessidade informada e as condições encontradas no local.
Antes da execução, buscamos compreender o problema e orientar o cliente sobre as possibilidades aplicáveis à instalação.
Atendimento residencial e comercial em Serrana, com avaliação prévia e cuidados definidos conforme as características de cada instalação elétrica.
Um atendimento organizado em etapas claras
Entendimento da necessidade
O atendimento do eletricista em Serrana começa pela identificação da necessidade elétrica: o que está acontecendo, em quais pontos do imóvel e há quanto tempo. Essas informações orientam os passos seguintes.
Avaliação do local
As condições da instalação elétrica em Serrana são avaliadas no próprio ambiente — quadro, circuitos e pontos envolvidos — para entender o cenário antes de qualquer definição.
Orientação e definição do serviço
Com o cenário compreendido, o eletricista em Serrana define o reparo, a instalação ou a adequação aplicável e explicamos as possibilidades, incluindo o que exige avaliação de profissional habilitado.
Execução organizada
A execução do eletricista em Serrana é conduzida com atenção ao ambiente, proteção do entorno e organização dos materiais, buscando reduzir transtorno durante o trabalho.
Testes e orientações finais
Ao final, o eletricista em Serrana faz os testes aplicáveis nos pontos atendidos e você recebe orientações sobre uso e cuidados relacionados ao que foi executado.
Compromissos que orientam cada atendimento
Procedimentos conduzidos com atenção às condições da instalação elétrica em Serrana e ao ambiente.
Explicar o serviço elétrico em Serrana proposto e o que precisa de avaliação, antes de começar.
Materiais, ferramentas e área de trabalho do eletricista em Serrana mantidos organizados do início ao fim.
Cuidado com acabamentos, móveis e superfícies durante a intervenção elétrica em Serrana.
Contato sem intermediários com o eletricista em Serrana, para alinhar prazos, dúvidas e possibilidades do serviço.
Compromisso com o que foi combinado e com a execução do serviço elétrico em Serrana contratado.
Atendimento para imóveis e necessidades diferentes
Casas e apartamentos
Serviços elétricos residenciais em Serrana como instalação de pontos, troca de tomadas, iluminação e reparos, conforme a avaliação das condições de cada imóvel.
Comércios e escritórios
Manutenção elétrica comercial em pontos de energia, iluminação e circuitos em Serrana, considerando a rotina de funcionamento do local.
Condomínios e áreas compartilhadas
Serviços elétricos em áreas comuns de condomínios podem ser avaliados pelo eletricista em Serrana conforme as condições do local e o acesso disponível.
Imóveis em reforma ou adequação
Instalações elétricas em Serrana durante reformas, com revisão de circuitos, quadros e pontos conforme as novas necessidades do ambiente.
Imobiliárias, locações e mudanças
Avaliação elétrica em Serrana na preparação do imóvel, na entrega de uma locação ou antes de uma mudança, com os reparos identificados.
Manutenções e necessidades elétricas pontuais
Reparos elétricos em Serrana, como troca de pontos, revisão de circuitos ou correção de falhas identificadas.
Mais clareza para decidir e acompanhar o serviço
Estes são os pontos que buscam tornar o atendimento em Serrana mais previsível do primeiro contato à entrega.
Atendimento direto
O contato com o eletricista em Serrana é direto, o que facilita descrever o problema elétrico e alinhar as informações sobre o serviço.
Avaliação antes da execução
As condições da instalação elétrica em Serrana são avaliadas antes da definição do serviço, evitando decisões sem verificação adequada.
Explicações claras
O problema elétrico é explicado pelo eletricista em Serrana junto com o serviço proposto, os cuidados necessários e as condições observadas no imóvel.
Organização durante o serviço
A área de trabalho do eletricista em Serrana é mantida organizada, com atenção ao ambiente e aos componentes envolvidos.
Atenção às características do imóvel
Circuitos, fiação e componentes existentes em Serrana são considerados na avaliação e na execução do serviço elétrico.
Facilidade de contato pelo WhatsApp
Pelo WhatsApp é possível enviar fotos ao eletricista em Serrana e informações iniciais, agilizando o entendimento da necessidade.
Uma trajetória construida a cada atendimento
A trajetória da Eletro Silva é construída por meio do atendimento elétrico em Serrana às necessidades elétricas de seus clientes, buscando oferecer comunicação clara, organização e responsabilidade em cada serviço.
Cada atendimento em Serrana contribui para aprimorar a forma de trabalhar e fortalecer o compromisso com os imóveis atendidos por meio dos serviços elétricos em Serrana.
Procurando eletricista em Serrana?
Conte o que está acontecendo no seu imóvel e solicite uma avaliação do eletricista em Serrana.
Sinais de que a instalação está limitando a produção
Cada quadro reúne uma situação comum em operação produtiva, o que ela indica tecnicamente e por onde a verificação começa. Boa parte desses sinais aparece meses antes da parada que eles acabam provocando.
Em operação industrial, o custo da falha raramente é o reparo
Quando uma máquina para por falha elétrica, o gasto com o conserto costuma ser a menor parte da conta. Entram produção interrompida, mão de obra ociosa, prazo comprometido e, conforme o processo, material perdido no meio do ciclo. É isso que muda a lógica da manutenção elétrica industrial em Serrana.
Por que a inspeção programada compensa
A inspeção escolhe o horário da intervenção; a falha escolhe sozinha, e costuma escolher o pior momento. Em Serrana, a diferença entre uma parada planejada e uma parada não programada aparece inteira no custo por hora de produção perdida.
Menos parada não programada
A maioria das falhas dá sinal antes: aquecimento, desarme esporádico, oscilação na partida.
Menos perda por aquecimento
Conexão degradada em circuito de alta corrente dissipa energia continuamente, sem produzir nada.
Motores preservados
Alimentação estável e proteção adequada prolongam a vida do componente mais caro do conjunto.
Intervenção mais rápida
Circuitos identificados e histórico registrado encurtam o diagnóstico em cada atendimento.
Estimativa ilustrativa do peso de uma perda ao longo do ano
O peso de uma perda contínua de 5% no ano
Informe o valor aproximado da conta mensal da operação.
Percentual da simulação: 5%
Em uma conta mensal de R$ 1.000, 5% correspondem a R$ 50 por mês e R$ 600 ao longo de um ano.
Uma perda percentual pequena na alimentação, quando se repete em todas as horas de operação, alcança valores relevantes ao longo do ano — e isso sem contar o custo das paradas que a mesma condição pode provocar.
Estimativa meramente ilustrativa, com percentual hipotético fixo de 5% aplicado sobre o valor informado. Não representa medição da sua instalação, média setorial nem economia prometida: serve apenas para dimensionar como uma perda contínua se acumula em doze meses.
Quer saber o que está limitando a sua produção hoje?
Solicite uma inspeção elétrica em Serrana e receba a condição dos quadros, dos circuitos de máquinas e das proteções, com o que precisa de correção e o que pode ser programado.
Como conduzimos um atendimento industrial
A operação dita o ritmo: cada etapa é planejada considerando quando a parada custa menos.
Levantamento da operação
Entendemos o processo produtivo, as máquinas envolvidas, os horários críticos e o que absolutamente não pode parar. É isso que define como o serviço será executado.
Medição sob carga
Boa parte dos sinais só existe com a planta operando: corrente real, aquecimento em bornes e comportamento na partida dos motores. A medição acontece com a operação em curso.
Escopo e janela
Você recebe por escrito o que será feito, o que exige desligamento e por quanto tempo. A janela de parada é definida junto com a produção, e não imposta pelo serviço.
Preparação
Material conferido, ferramenta separada e sequência definida antes da parada começar. Em intervenção industrial, improviso no meio do serviço custa hora de produção.
Execução na janela
Serviço conforme a NBR 5410, com área isolada, equipe identificada e desligamento restrito ao que foi combinado. O que puder ser feito com a planta em operação é feito antes.
Teste e registro
Os circuitos corrigidos são testados antes da liberação, com acompanhamento de quem opera. Você fica com o registro do que foi medido, corrigido e do que segue em observação.
A etapa 01 é a que mais diferencia um atendimento industrial: sem entender a operação, qualquer intervenção vira parada não programada.
O que está acontecendo na sua operação?
Escolha a situação mais próxima do seu caso e veja o que ela costuma indicar, o que dá para verificar sem parar a produção e quando vale acionar atendimento em Serrana.
Alimentação para equipamento novo
Começa pela ficha técnica
Potência, tensão, tipo de alimentação e características de partida definem todo o circuito. Sem esses dados, o dimensionamento vira suposição e o problema aparece sob carga contínua.
Três camadas a verificar
Capacidade disponível na alimentação geral, espaço no quadro para o novo circuito e viabilidade do percurso até onde a máquina ficará.
O cenário mais caro
Comprar antes de verificar. Se a adequação envolver trâmite externo, o equipamento fica parado ocupando espaço e capital enquanto isso se resolve.
Proteção atuando no acionamento
O momento indica a causa
Desarme só na partida aponta proteção que não tolera o transitório, ou queda de tensão excessiva. Depois de algum tempo operando, aponta sobrecarga ou condutor subdimensionado.
Por que não aumentar o dispositivo
Ele protege o condutor. Aumentá-lo para parar o desarme deixa o cabo conduzindo corrente acima do previsto, agora sem nenhum sinal visível.
O que verificamos
Corrente real na operação e na partida, tensão nos terminais, equilíbrio entre fases e estado das conexões, que a vibração afrouxa.
Calor perceptível no quadro
O achado mais recorrente
Conexão que perdeu pressão gera resistência, a resistência vira calor e o calor degrada o contato — um ciclo que se acelera sozinho.
Só aparece sob carga
Sem corrente passando, o ponto ruim não se manifesta. Por isso a verificação de temperatura acontece com a planta operando.
Conduta até a avaliação
Reduza a carga se possível e não insista no rearme. Não abra o painel nem tente reapertar energizado — trabalhos energizados não fazem parte do nosso escopo.
Desequilíbrio na distribuição
O sintoma confuso
A instalação parece ter folga, mas desarma — porque uma fase chegou ao limite enquanto as outras seguem descarregadas.
Como acontece
Circuitos monofásicos foram acrescentados ao longo do tempo sem controle de qual fase recebia o quê, e o conjunto desequilibrou.
O que a correção entrega
Medimos a corrente nas três fases com a planta operando e redistribuímos os circuitos. Costuma recuperar capacidade que estava indisponível.
Eletrônica sensível à tensão
Quase nunca é defeito
Quando vários equipamentos reiniciam juntos, há uma queda de tensão comum a todos — geralmente a partida de um motor de porte relevante.
O efeito acumulado
Cada oscilação cobra sua parte da eletrônica embarcada. O dano aparece como equipamento que durou menos do que deveria.
Como se confirma
A medição da tensão durante as partidas costuma evidenciar a correlação rapidamente, o que direciona a correção.
Parada sem padrão previsível
Por que resiste à troca de peças
O sintoma não está presente quando alguém vai verificar. Costuma vir de conexão parcialmente folgada ou de coincidência específica de cargas.
O que mais ajuda
Registro da equipe: horário, o que estava operando e o que havia acabado de ser acionado. Essa correlação vale mais que horas de medição isolada.
O método
Em vez de esperar o sintoma, procuramos a condição que o produz, medindo sob carga e eliminando por trecho.
Painel sem etiquetagem
O custo cotidiano
Cada atendimento começa com tentativa e erro para descobrir qual dispositivo alimenta qual máquina, e esse tempo é pago em hora técnica.
O custo na intervenção
A falta de clareza leva a desligar mais do que o necessário, parando máquinas que poderiam continuar operando.
Como é feito
Circuito a circuito, com verificação ponto a ponto. É um dos serviços de melhor relação entre custo e benefício numa instalação produtiva.
Fornecimento para cargas maiores
Quando se justifica
Demanda cresceu além do que o fornecimento atual comporta, ou há equipamento que exige alimentação trifásica por característica construtiva.
Duas frentes
A adequação interna, com quadro e redistribuição dos circuitos, e a solicitação junto à concessionária, com procedimento e prazo próprios.
O que não prometemos
Aprovação nem prazo da etapa externa — ela não depende de quem executa e considera também a disponibilidade da rede na região.
Tensão insuficiente na ponta
Onde a perda acontece
Medimos no quadro e no ponto de uso durante a operação. A diferença entre os dois revela em que trecho a tensão está sendo perdida.
Causas mais comuns
Condutor subdimensionado para a corrente e a distância, partida de motores derrubando a tensão e conexão degradada no percurso.
O efeito nas máquinas
Motor alimentado abaixo do adequado puxa mais corrente para entregar o mesmo trabalho, aquece e perde vida útil.
Inspeção antes da parada
A lógica econômica
A inspeção escolhe o horário da intervenção. A falha escolhe sozinha, e costuma escolher o pior momento.
O que é verificado
Aperto e aquecimento das conexões sob carga, estado das proteções, corrente por circuito e por fase, tensão nos terminais e condição do aterramento.
O que ela não faz
Não elimina toda parada — defeito súbito e dano mecânico continuam existindo. O ganho é transferir a escolha do momento para você.
Mais máquinas na mesma planta
Três camadas a verificar
Capacidade da alimentação geral, posições livres no quadro e espaço na infraestrutura de percurso. Corrigir o gargalo errado apenas desloca a limitação.
Quando avaliar
Antes da compra dos equipamentos. Adequações que dependem de trâmite externo têm prazo que não acompanha o cronograma da produção.
O que preparar antes
Circuitos, posições e percursos prontos fazem a instalação virar conexão e teste, em vez de um projeto com parada prolongada.
Regime de operação mudando
O que muda de fato
Não é a carga instantânea: é o tempo sob carga. Condutores aquecidos por mais horas, mais ciclos de partida e desgaste acelerado das conexões.
A combinação desfavorável
Mais desgaste e, ao mesmo tempo, menos janelas naturais disponíveis para intervir — o que costuma adiar manutenções necessárias.
A recomendação
Revisar antes de iniciar o novo regime e ajustar a periodicidade da preventiva. O intervalo que servia para um turno raramente serve para dois.
Instalação herdada de outra atividade
O risco principal
O imóvel foi dimensionado para a operação anterior, que pode ter sido bem diferente da sua. Assumir que atende é arriscado.
O que verificar antes do contrato
Capacidade disponível, tipo de fornecimento, estado dos quadros e infraestrutura existente, comparados à demanda das suas máquinas.
Por que antecipar
Descobrir depois que o imóvel não comporta significa adequação com prazo externo, com a produção esperando para ser transferida.
Motor com partidas frequentes
Por que exige atenção
Partidas frequentes ao longo do dia multiplicam o efeito do transitório sobre a instalação e desgastam contatos de comando.
Circuito e proteção
Ramal dedicado com proteção compatível com o tipo de carga evita interferir nos demais equipamentos a cada acionamento.
Manutenção das conexões
A vibração do próprio equipamento afrouxa bornes com o tempo, o que torna a verificação periódica particularmente relevante nesses pontos.
Cargas de oficina
Perfil de demanda
Equipamentos de solda e máquinas de bancada têm uso intermitente com picos elevados, e podem provocar oscilação perceptível em toda a oficina.
Circuitos separados
Compartilhar ramal entre esses equipamentos leva o condutor ao limite e submete os demais a queda de tensão a cada acionamento.
O ambiente conta
Partículas metálicas em suspensão exigem quadro com grau de proteção adequado e vedação mantida — painel aberto nesse ambiente é risco direto.
Área ampla e pé-direito alto
Carga distribuída
Iluminação de área ampla representa carga relevante e percursos longos, o que influencia a seção dos condutores.
Divisão por setor
Concentrar toda a iluminação num circuito faz uma falha apagar o galpão inteiro. Separar por área custa poucos circuitos e mantém parte operando.
Acesso para manutenção
Pontos em altura encarecem cada troca. Vale considerar isso no posicionamento e na escolha, para reduzir a frequência de intervenção.
Instalação em área de estoque
Risco mecânico
Movimentação de mercadoria e equipamentos de carga representa risco para condutores e pontos expostos. A proteção do percurso importa mais que em outros ambientes.
Infraestrutura acessível
Eletrocalha em posição protegida e com espaço permite acrescentar circuitos sem interferir na operação do depósito.
Pontos de carga
Docas, portões e equipamentos de movimentação concentram demanda em áreas específicas, o que costuma justificar um quadro setorial próximo.
Câmaras e compressores
Operação contínua
Refrigeração funciona ininterruptamente, o que mantém condutores sob carga o tempo todo e torna qualquer falha imediatamente perceptível no produto.
Partida dos compressores
Cada acionamento exige corrente bem acima da nominal, e proteção inadequada ao tipo de carga provoca desarme sem sobrecarga real.
Consequência da parada
Aqui a falha elétrica se converte diretamente em perda de produto, e não apenas em tempo de produção — o que muda a prioridade da prevenção.
Janela de manutenção prevista
Aproveitar a janela
Uma parada já prevista para outra manutenção é a melhor oportunidade para executar o que exige desligamento, porque o tempo já está contabilizado.
Preparação antes
Material conferido, componentes montados e sequência definida antes de desligar. Improviso durante a janela custa hora de produção.
O que fica fora
Tudo o que puder ser executado com a planta operando é feito antes, para que a janela receba apenas o que realmente depende dela.
Planta sem registro de manutenção
O custo invisível
Sem registro do que foi medido e corrigido, cada atendimento recomeça o levantamento e paga de novo por informação já obtida.
A comparação que se perde
Uma conexão que aquece um pouco mais a cada inspeção antecipa a falha — mas isso só aparece com medição anterior para comparar.
Como começar
A primeira inspeção estabelece a linha de base: condição atual, circuitos identificados e prioridades. As seguintes partem dela.
Não encontrou a sua situação? Descreva a operação e solicite uma avaliação em Serrana.
O que define o custo de um serviço elétrico industrial
Em operação produtiva, o orçamento tem uma variável que não existe em outros tipos de imóvel: a janela de parada. Os treze fatores abaixo mostram o que pesa e por que dois serviços aparentemente iguais podem ter custos bem diferentes.
Potência dos equipamentos
É o fator mais direto. Quanto maior a potência da máquina, maiores a seção do condutor, a capacidade da proteção e, conforme o caso, os dispositivos de comando. Em motores entra ainda a corrente de partida, que pode exigir proteção específica e, em potências maiores, métodos de partida que reduzam o transitório. Por isso pedimos a ficha técnica antes de orçar: a diferença entre duas máquinas do mesmo tipo pode mudar completamente o escopo do circuito.
Tipo de alimentação
Circuito trifásico envolve mais condutores, ocupa três posições no quadro e exige dispositivos compatíveis, o que eleva o custo em relação a um circuito monofásico de potência equivalente. Quando a operação exige mudança no tipo de fornecimento, entram também a adequação do quadro, a redistribuição dos circuitos e uma etapa externa junto à concessionária, com procedimento e prazo próprios que não dependem de quem executa.
Quantidade de circuitos
Cada circuito representa percurso próprio, condutor dimensionado, proteção e posição no quadro. Separar máquinas que hoje compartilham ramal aumenta o custo inicial e entrega uma instalação em que a falha de um equipamento não derruba os demais, e em que a manutenção de um não exige parar os outros. Em operação produtiva, esse ganho costuma se pagar na primeira manutenção que deixa de virar parada geral.
Distância entre quadro e máquinas
O comprimento de cada trecho influencia a quantidade de material e, em percursos longos, a própria seção do condutor, que precisa aumentar para compensar a queda de tensão. Em galpões extensos esse item pesa bastante, e frequentemente a solução mais econômica é um quadro setorial próximo à área que concentra as cargas, em vez de puxar todos os circuitos do quadro principal.
Necessidade de novos painéis
Quando o quadro existente não comporta os circuitos previstos, entra a ampliação ou a execução de um painel novo, com barramento dimensionado para a corrente, grau de proteção adequado ao ambiente e espaço para crescimento. É um item de peso relevante no orçamento, e por isso avaliamos primeiro se a reorganização do que existe resolve — há casos em que sim, e o custo cai bastante.
Estado da instalação existente
O que já está na planta pesa tanto quanto o que será executado. Instalação organizada, com circuitos identificados e infraestrutura acessível, permite trabalhar direto no ponto. Instalação que cresceu por adaptações sucessivas exige entender o conjunto antes de tocar em qualquer trecho, e essa etapa de compreensão entra no custo mesmo quando a correção final é simples.
Acesso à infraestrutura
Eletrocalha acessível e com espaço disponivel permite acrescentar condutores com facilidade. Percurso ocupado, eletroduto obstruído ou ausência de caminho exige executar nova passagem, o que muda completamente o escopo. Testamos a viabilidade antes de orçar, porque esse item costuma ser a maior fonte de variação entre uma estimativa inicial e o valor final.
Altura e dificuldade de execução
Pé-direito alto, percurso sobre área produtiva em operação, necessidade de equipamento de elevação e pontos de difícil alcance aumentam o tempo e podem exigir recursos adicionais. Em galpão, boa parte da infraestrutura fica em altura, e esse fator influencia tanto o custo quanto a definição de quando o serviço pode ser executado com segurança.
Necessidade de desligamento
Serviços que podem ser executados com a planta operando têm custo diferente daqueles que exigem parada. Sempre que possível, separamos o escopo para concentrar na janela apenas o que realmente precisa dela, executando antes tudo que for viável. Isso reduz o tempo de parada, e não necessariamente o valor do serviço — mas costuma reduzir bastante o custo total para a operação.
Execução em parada programada
Trabalhar fora do horário produtivo — à noite, em fim de semana ou em parada já prevista — altera o custo de mão de obra. Em contrapartida, elimina o custo da produção interrompida e costuma permitir execução mais rápida, com a área liberada. Apresentamos as duas opções quando a diferença for relevante, para que a comparação seja feita com a conta completa.
Materiais especificados
Condutores, dispositivos de proteção e comando, eletrocalhas e componentes de painel têm faixas de preço distintas conforme origem e características técnicas. Em ambiente industrial, componente incompatível com o tipo de carga é causa frequente de desarme sem explicação e de falha prematura — o que se paga em parada. O orçamento discrimina material e mão de obra separadamente.
Quantidade de etapas
Executar tudo numa única janela costuma sair proporcionalmente mais barato que dividir em várias intervenções, porque a montagem do trabalho, o deslocamento e a preparação acontecem uma vez. Por outro lado, dividir pode ser necessário quando a produção não comporta parada longa. Apresentamos as duas configurações quando aplicável, com o impacto de cada uma.
O que exige parada aparece separado do que não exige
Descreva a operação, as máquinas envolvidas e os horários de produção. Apresentamos o levantamento, o escopo detalhado, o material discriminado, o que pode ser executado com a planta operando e o que exige janela de parada. Quando alguma etapa depender de profissional legalmente habilitado, isso também fica explícito no orçamento para Serrana.
Perguntas frequentes sobre serviços elétricos industriais em Serrana
Reunimos as dúvidas mais comuns de quem opera com máquinas: como o orçamento se forma, o que exige parada, qual é o escopo que atendemos e o que depende de outra especialidade ou de profissional legalmente habilitado.
Quanto custa um serviço industrial?
Não existe valor único, e em instalação industrial a variação é maior que em outros tipos de imóvel porque há uma variável adicional: a janela de parada. O custo se forma a partir da potência dos equipamentos, do tipo de alimentação, da quantidade de circuitos, da distância entre quadro e máquinas, do estado da instalação existente e da necessidade ou não de desligamento. Um circuito para uma máquina próxima ao quadro é um serviço; a mesma máquina no extremo de um galpão, com infraestrutura ocupada, é outro. Por isso trabalhamos com avaliação primeiro e orçamento detalhado depois, separando explicitamente o que exige parada do que não exige. Um número informado antes disso seria revisto adiante — e em operação produtiva, orçamento revisto no meio do serviço custa hora de produção.
Dá para estimar sem ir ao local?
Parcialmente. Com a relação das máquinas, suas potências, fotos dos quadros e a descrição do galpão, dá para identificar o cenário provável e estimar a ordem de grandeza. O que não dá para fechar à distância é o que depende de medição com a planta operando: corrente real por circuito e por fase, aquecimento sob carga, tensão nos terminais dos motores e estado das conexões internas dos painéis. Também não dá para avaliar à distância a viabilidade dos percursos, que é justamente a maior fonte de variação. Preferimos ser claros sobre o que é estimativa e o que é valor confirmado.
A avaliação técnica é cobrada?
Depende do caso, e o critério é definido antes do deslocamento. Quando a avaliação leva à contratação, ela se dilui na execução. Quando o trabalho é essencialmente o diagnóstico — levantamento de cargas, medição sob carga, verificação de quadros e definição do encaminhamento — esse é o serviço em si. Em instalação industrial isso é particularmente verdadeiro: localizar a causa de uma falha intermitente que vem parando a produção costuma ser a parte mais difícil e mais valiosa do atendimento, enquanto a correção, uma vez identificada, pode ser simples.
O material está incluso?
Sim, sempre discriminado em separado da mão de obra. Em ambiente industrial há um cuidado específico: dispositivos de proteção e comando precisam ser compatíveis com o tipo de carga e com as correntes envolvidas, incluindo o transitório de partida dos motores. Componente inadequado é causa frequente de desarme sem explicação e de falha prematura — e em produção isso se paga em parada não programada, muito acima da economia obtida no material. Quando você fornece, entregamos a lista com as características técnicas necessárias e conferimos o que chega antes de instalar.
Por que os orçamentos variam?
Quase sempre porque descrevem escopos diferentes. Uma proposta pode prever apenas criar o circuito da máquina; outra pode incluir revisar o quadro que vai alimentá-la, conferir a capacidade da alimentação geral, balancear as fases e identificar os circuitos. São serviços distintos com nomes parecidos. A segunda fonte de diferença é o material, sobretudo dispositivos de proteção e comando. A terceira, e mais específica de instalação industrial, é como cada proposta trata a parada: uma que ignora esse ponto tende a gerar surpresa no dia da execução, quando se descobre que o serviço exige desligar mais do que se imaginava.
Como comparar propostas?
Verifique primeiro o detalhamento técnico: a proposta informa a seção dos condutores, o tipo de proteção prevista para cada carga e se há verificação da capacidade do quadro e da alimentação? Depois, verifique o tratamento da parada: o que exige desligamento, por quanto tempo e em que janela. Confira também se a identificação dos circuitos e o registro da intervenção estão inclusos, e o que está explicitamente fora do escopo. Uma proposta que promete resolver sem descrever esses pontos é impossível de comparar — e, mais importante, impossível de cobrar depois.
Dá para fracionar o serviço?
Dá, e em operação produtiva costuma ser necessário. A divisão mais comum separa o que pode ser executado com a planta operando — infraestrutura, preparação de percursos, montagem prévia — do que exige janela de parada. Também dá para dividir por área ou por prioridade, corrigindo primeiro o que representa risco ou impacto maior na produção. O que não recomendamos fracionar é a verificação da capacidade geral: ela precisa ser feita de uma vez, porque é ela que define se as etapas seguintes são viáveis. Apresentamos o escopo separado por etapa, com o que exige parada em cada uma.
Como funciona a contratação?
Após a avaliação, você recebe o levantamento e o escopo por escrito, com material discriminado, o que exige desligamento e a duração estimada de cada etapa. Com a aprovação, definimos a janela junto com a produção — e não o contrário. Antes da parada, preparamos tudo o que puder ser feito com a planta operando, para reduzir o tempo de desligamento. Durante a execução, qualquer achado que altere o escopo é apresentado antes de prosseguir, porque estender uma parada é decisão sua. Ao final, testamos com acompanhamento de quem opera e entregamos o registro.
Máquina desarmando a proteção
O momento exato do desarme aponta a causa, e essa informação vale mais que qualquer descrição geral. Se ocorre apenas no instante do acionamento e a máquina opera normalmente depois, a suspeita recai sobre proteção que não tolera o transitório de partida, ou sobre queda de tensão excessiva nesse momento. Se ocorre depois de algum tempo de operação, aponta sobrecarga real, condutor subdimensionado ou o próprio equipamento exigindo mais corrente que o previsto. Se é imediato e independe do uso, entram curto ou falha de isolamento. Se quem atua é o dispositivo diferencial, trata-se de fuga. Registrar o padrão elimina boa parte das hipóteses antes da medição.
Motor aquecendo em operação
Aquecimento tem origens elétricas e mecânicas, e separar as duas é o primeiro passo do diagnóstico. Do lado elétrico, as causas mais frequentes são tensão abaixo do adequado, que faz o motor puxar mais corrente para entregar o mesmo trabalho; desequilíbrio entre fases; falta de uma fase, condição que danifica rapidamente; e conexão degradada no ponto de ligação. Nossa verificação mede tensão nas três fases, corrente em cada uma e temperatura das conexões, com o motor operando. Causas mecânicas — carga acima da capacidade, rolamento comprometido, ventilação obstruída — não são do nosso escopo, mas apontamos quando identificadas para que você acione a especialidade adequada.
Equipamentos reiniciando juntos
Quando vários equipamentos eletrônicos reiniciam ao mesmo tempo, quase sempre há uma queda de tensão comum a todos, e não defeito individual. A causa mais frequente é a partida de um motor de porte relevante: a corrente exigida no acionamento derruba a tensão momentaneamente em todo o trecho, e a eletrônica sensível reinicia. Outras origens são condutor subdimensionado no percurso principal, conexão degradada gerando instabilidade e desequilíbrio entre fases. A verificação mede a tensão durante as partidas para confirmar a correlação — que costuma ficar evidente rapidamente. A correção passa por separar circuitos, revisar o dimensionamento ou, conforme a potência, avaliar a forma de partida.
Parada sem causa aparente
Parada sem causa aparente costuma ser falha intermitente, e é o cenário mais desgastante numa operação produtiva: interrompe sem padrão previsível e resiste à troca de componentes, muitas vezes já tendo consumido várias substituições sem solução. As causas mais comuns são conexão parcialmente folgada, que faz e desfaz contato conforme dilata e vibra; proteção atuando apenas quando determinadas máquinas coincidem; e queda de tensão que só se manifesta em condição específica de carga. O que mais ajuda é o registro: pedimos que a equipe anote horário, o que estava operando e o que havia acabado de ser acionado. Essa correlação costuma valer mais que horas de medição isolada.
Cheiro ou aquecimento no painel
Trate como prioritário. Cheiro de queimado ou aquecimento perceptível no painel significa isolamento ou contato muito além da temperatura normal, e o ponto se degrada de forma acelerada. Se for seguro, reduza a carga desligando equipamentos e evite religar repetidamente qualquer proteção que tenha atuado. Não abra o painel para inspecionar nem tente reapertar conexões com a instalação energizada — trabalhos energizados não fazem parte do nosso escopo e não devem ser improvisados. Registre em qual painel e em que circunstância ocorre. Havendo fumaça ou faísca, a prioridade é afastar pessoas da área e acionar imediatamente o serviço competente.
Iluminação piscando no galpão
Em galpão, iluminação piscando raramente é problema das luminárias. O padrão mais comum é a coincidência com a partida de motores: a corrente exigida no acionamento derruba a tensão por instantes e o efeito é visível em toda a área. Se não houver essa correlação, entram conexão degradada em algum ponto do circuito de iluminação, condutor subdimensionado para a distância — comum em galpões extensos — e incompatibilidade entre luminária e comando. Vale observar se o piscar atinge a área inteira ou apenas um trecho: essa única informação separa problema geral de problema localizado.
Uma fase desarmando sempre
Quando o desarme se concentra sempre na mesma fase, o indício mais forte é desequilíbrio na distribuição. Os circuitos monofásicos foram sendo acrescentados ao longo do tempo sem controle de qual fase recebia o quê, e uma delas chegou ao limite enquanto as outras seguem com folga. É uma situação que gera confusão justamente porque a instalação parece ter capacidade disponível — e tem, mas não naquela fase. A verificação mede a corrente nas três fases com a planta operando, e a correção costuma ser redistribuir circuitos no quadro. É um serviço que exige desligamento e conhecimento de quais circuitos alimentam o quê.
A equipe pode resolver na hora?
Algumas verificações são seguras e ajudam muito: observar qual proteção atuou, anotar o horário e o que estava operando, verificar se o problema atinge uma máquina ou uma área e conferir se há aquecimento perceptível na parte externa do painel. Isso é informação valiosa e encurta bastante o atendimento. O que não recomendamos é abrir painéis para intervir, refazer conexões sem desligamento, substituir dispositivo por outro de maior corrente ou insistir no rearme de uma proteção que atua repetidamente. São justamente as ações que, sob pressão de produção, transformam uma parada curta e controlada em risco imediato e em falha maior adiante.
Que serviços vocês atendem?
Atendemos instalação e manutenção elétrica em baixa tensão: quadros de distribuição e comando, circuitos de alimentação de máquinas, dispositivos de proteção, infraestrutura de percurso, aterramento, balanceamento de fases, identificação de circuitos e diagnóstico de falhas. Cobrimos galpões, oficinas, depósitos e unidades produtivas de pequeno e médio porte. O escopo de cada atendimento depende do tipo de instalação, da tensão, da potência envolvida, dos equipamentos e das condições do local — e por isso ele é definido na avaliação, e não presumido. Quando a sua necessidade envolver algo fora dessa lista, dizemos claramente, para que você contrate quem tem o escopo adequado.
Trabalham em alta tensão?
Não. Nosso escopo é baixa tensão. Serviços em média ou alta tensão, incluindo subestações e a rede da concessionária, exigem qualificação, procedimentos e habilitação específicos que não assumimos. Também não intervimos em nada que seja de responsabilidade da concessionária. Se a avaliação identificar que a sua demanda envolve esse tipo de instalação, informamos com clareza para que você acione uma empresa com o escopo correspondente — e preferimos dizer isso na primeira conversa a descobrir no meio do serviço.
Fazem serviço energizado?
Não executamos trabalhos energizados. Intervenções em circuitos e painéis são feitas com o trecho desligado, o que é justamente a razão de planejarmos a janela de parada com antecedência. Entendemos a pressão de manter a produção funcionando, e trabalhamos para reduzir o tempo de desligamento — executando antes tudo o que puder ser feito com a planta operando e concentrando na janela apenas o que exige desligar. Mas isso é diferente de intervir energizado, que não fazemos em nenhuma circunstância. Medições de diagnóstico sob carga são outra coisa: não envolvem intervenção em partes energizadas.
Atendem automação e CLP?
Não. Programação de controladores, automação de processo, instrumentação e manutenção mecânica interna de máquinas são especialidades distintas da instalação elétrica, e não fazem parte do nosso escopo. O que atendemos é a alimentação elétrica dos equipamentos: circuito, proteção, comando elétrico do acionamento, infraestrutura e diagnóstico de falhas na alimentação. Na prática, isso costuma ser suficiente para boa parte dos problemas relatados como “falha da máquina”, que frequentemente têm origem elétrica externa ao equipamento. Quando o diagnóstico apontar para o interior da máquina, indicamos para que você acione a assistência adequada.
Emitem projeto ou laudo?
Não. Projeto elétrico assinado, laudo, documentação técnica formal e responsabilidade técnica registrada são atribuições específicas de profissional legalmente habilitado, distintas da execução do serviço — e não as assumimos. O que entregamos é o levantamento técnico que fundamenta o dimensionamento e o registro do que foi executado, documentos de natureza operacional. Quando o seu caso exigir documentação formal, seja por porte da instalação, exigência de seguradora, de órgão fiscalizador ou da concessionária, informamos na avaliação para que você providencie com o profissional correspondente antes de a obra começar.
Quando exige profissional habilitado?
Depende do porte da instalação, da potência envolvida, do tipo de fornecimento e da natureza da intervenção. Situações que costumam exigir profissional legalmente habilitado incluem projetos de instalações de maior porte, documentação técnica para solicitações junto à concessionária, laudos e análises formais, e definições técnicas específicas em instalações de maior complexidade. Nossa conduta é identificar isso na avaliação e informar com antecedência. Descobrir essa exigência no meio do processo é uma das causas mais comuns de atraso em obra industrial, e é justamente o que preferimos evitar.
Aterramento industrial
O aterramento em instalação industrial cumpre as mesmas funções de qualquer outra — caminho controlado para a corrente de fuga e base para a atuação dos dispositivos de proteção — com exigências adicionais decorrentes do ambiente. Há mais massas metálicas expostas, estruturas, máquinas e eletrocalhas que precisam estar adequadamente conectadas ao sistema. Há também equipamentos sensíveis cuja operação depende de referência estável. Nossa verificação confere a existência, a continuidade e a integridade das ligações. Ensaios e laudos formais sobre o sistema de aterramento são atribuição de profissional legalmente habilitado, distinta da verificação de manutenção que realizamos.
Quem responde pela execução?
Quem executa responde pela execução: pela conformidade do que foi instalado com o escopo contratado e com a norma técnica aplicável. Por isso o escopo por escrito importa tanto — ele define o que foi combinado e permite conferir a entrega. O registro do que foi executado, com medições, circuitos identificados e componentes instalados, completa essa documentação operacional. Vale a distinção já mencionada: responsabilidade técnica formal sobre projeto, com anotação profissional registrada, é atribuição de profissional legalmente habilitado, que não assumimos. Quando o seu caso exigir isso, informamos para que você contrate quem tem a habilitação correspondente.
Todo serviço exige parar a produção?
Não, e seria irrealista prometer o contrário. Boa parte do trabalho pode ser executada com a planta operando: montagem de infraestrutura nova, preparação de percursos, passagem de condutores em eletrocalha livre, montagem prévia de componentes e a maior parte da inspeção de diagnóstico, que inclusive precisa da planta em operação para medir sob carga. Já intervenções dentro de painéis, no barramento, em circuitos existentes e na alimentação de máquinas em uso exigem desligamento do trecho. O que fazemos é separar o escopo entre essas duas categorias e concentrar na janela apenas o que realmente precisa dela.
Como a janela é definida?
A janela é definida junto com a produção, e não imposta pelo serviço. Primeiro identificamos o que exige desligamento e por quanto tempo. Depois avaliamos as opções disponíveis: fim de turno, período de menor demanda, fim de semana ou uma parada já programada para outra manutenção — esta última costuma ser a melhor opção, porque aproveita um tempo já previsto. Informamos a duração estimada com antecedência e o que precisa estar disponível no local, porque improviso durante a janela custa hora de produção. Quanto mais cedo o planejamento começar, mais opções de janela existem.
Executam à noite ou no fim de semana?
Executamos, e em operação produtiva costuma ser a opção mais econômica no conjunto. Trabalhar fora do horário de produção elimina o custo da parada, permite executar com a área liberada e frequentemente acelera o serviço. Isso altera o custo de mão de obra, e por isso apresentamos as duas opções quando a diferença for relevante — na maioria dos casos, o valor da hora de produção perdida supera bastante essa diferença. Vale confirmar antes as condições de acesso ao local fora do expediente, quem acompanhará pela sua equipe e se há restrição de ruído ou de circulação.
Quanto tempo dura a parada?
Depende do escopo, e informamos a estimativa antes justamente para que você possa planejar. Reaperto e revisão de um painel têm duração razoavelmente previsível. Criar circuito para uma máquina depende da distância e da infraestrutura disponível — e boa parte desse trabalho costuma ser feita antes, com a planta operando. Balanceamento de fases exige desligamento do quadro e conhecimento de quais circuitos alimentam o quê. O que mais reduz o tempo de parada é a preparação prévia: material conferido, componentes montados e sequência definida antes de desligar.
E se a parada precisar ser estendida?
Acontece, sobretudo em instalações antigas ou que cresceram por adaptações, porque a condição real só aparece com o painel aberto. Os achados típicos são conexões em estado pior que o estimado, dispositivos no fim da vida útil, condutor com seção incompatível no percurso e ligações anteriores executadas sem critério. Nossa conduta é parar, mostrar o que foi encontrado e apresentar as opções com o impacto de cada uma sobre a janela acordada. A decisão de estender, executar o mínimo para liberar ou reagendar é sempre sua.
Quem acompanha pela nossa equipe?
É importante haver alguém com conhecimento da operação disponível em dois momentos. No início, para confirmar o que pode e o que não pode ser desligado — quem opera conhece particularidades que nenhuma inspeção revela, como equipamento que não tolera desligamento abrupto ou processo que precisa ser encerrado antes. E ao final, para acompanhar os testes e a religação das máquinas, confirmando que tudo voltou a operar normalmente. Entre esses momentos, a execução corre sem necessidade de acompanhamento constante, e qualquer decisão não prevista é comunicada antes.
Como fica a área produtiva?
A área é delimitada durante o serviço e entregue limpa, sem sobra de material, entulho ou ferramenta. Quando há corte ou perfuração para fixação de infraestrutura, existe geração de pó, e nesse caso o método e a sequência são combinados antes — em área onde há manipulação de produto ou equipamento sensível a partículas, esse cuidado muda a forma de executar. Se houver restrição de contaminação ou exigência de procedimento interno da fábrica, informe na avaliação para que isso entre no planejamento.
O que é testado antes de liberar?
Antes de liberar, os circuitos corrigidos são testados com acompanhamento de quem opera: verificação de tensão, conferência das proteções e, quando aplicável, acompanhamento da partida das máquinas envolvidas para confirmar comportamento normal. Conferimos também o aperto das conexões executadas e a correspondência entre cada dispositivo e o circuito que alimenta, o que dá origem à identificação do painel. Esse teste acontece antes da liberação, e não depois, para confirmar que a produção pode retomar sem surpresa.
Que documentação é entregue?
Você recebe o registro do que foi medido e corrigido: corrente por circuito e por fase, pontos com aquecimento identificado, conexões reapertadas, dispositivos substituídos e o que segue em observação. Junto vai a identificação dos circuitos, quando esse item estiver no escopo. Em operação produtiva esse documento tem valor prático direto: serve de base de comparação para a próxima inspeção, encurta o diagnóstico de atendimentos futuros e ajuda a justificar internamente as correções que ficaram programadas.
Com que frequência inspecionar?
Não há prazo único, e o que define é o regime de operação. Planta com máquinas em turnos, ambiente com poeira, vibração e calor exige acompanhamento bem mais próximo que um depósito com carga leve. Alguns gatilhos independem do calendário e antecipam a inspeção: entrada de máquina nova, acréscimo de turno, qualquer desarme recorrente, aquecimento perceptível e sintomas de queda de tensão. A periodicidade adequada ao seu caso sai da primeira inspeção, que mostra o estado atual e a velocidade de degradação sob o seu uso.
Vale contratar acompanhamento?
Para quem depende da instalação para produzir, costuma compensar — e o argumento não é o custo do reparo, e sim o custo da hora parada. Acompanhamento programado permite planejar intervenções nas janelas de menor impacto, acumular histórico e antecipar correções enquanto ainda são simples. Reduz também o tempo de cada atendimento, porque quem chega já conhece os painéis e os circuitos. O escopo e a periodicidade saem da primeira inspeção. Apresentamos como proposta com escopo explícito, sem promessa de eliminação de paradas — o que nenhuma manutenção pode oferecer.
Como preparar para nova máquina?
Começa pela ficha técnica do equipamento, com potência, tensão, tipo de alimentação e características de partida. Com esses dados verificamos três camadas: capacidade disponível na alimentação geral, espaço no quadro para o novo circuito e viabilidade do percurso até o ponto onde a máquina ficará. Preparar significa deixar prontos o circuito, a posição no painel e a infraestrutura antes da chegada — assim a instalação vira conexão e teste numa janela curta. Fazer essa verificação antes da compra evita equipamento parado esperando adequação.
O histórico serve para quê?
Serve para três coisas bem concretas. A primeira é comparar medições ao longo do tempo: uma conexão que aquece um pouco mais a cada inspeção é informação que antecipa a falha, e isso só aparece com registro anterior para comparar. A segunda é encurtar atendimentos: quem chega parte do que já se sabe sobre painéis e circuitos, em vez de refazer o levantamento. A terceira é sustentar decisões internas — quando uma correção programada precisa ser aprovada, o histórico mostra a evolução da condição e substitui a impressão pessoal por dado medido.
Prevenção elimina paradas?
Evita boa parte delas, e é honesto dizer que não evita todas. A maioria das falhas elétricas se desenvolve ao longo de meses e dá sinais antes: aquecimento progressivo numa conexão, desarme esporádico, oscilação na partida. A inspeção encontra a conexão frouxa antes de virar ponto de calor e o circuito sobrecarregado antes de o condutor se degradar. O que ela não previne é o evento súbito — defeito interno de equipamento, dano mecânico, surto severo. O ganho real não é eliminar paradas: é transferir a escolha do momento para você, trocando a parada não programada pela janela planejada.
Novo turno muda a manutenção?
Muda, e costuma ser subestimado. Acrescentar turno não aumenta a carga instantânea, mas faz a instalação operar sob carga por muito mais horas seguidas — condutores aquecidos por períodos maiores, mais ciclos de partida nos motores e desgaste acelerado das conexões. Ao mesmo tempo, reduz drasticamente as janelas naturais disponíveis para manutenção. A combinação é desfavorável: mais desgaste e menos oportunidade de intervir. Por isso recomendamos revisar a instalação antes de iniciar o novo regime e ajustar a periodicidade da preventiva — o intervalo que servia para um turno raramente serve para dois.
Como começar em Serrana?
Comece descrevendo a operação: tipo de atividade, máquinas principais com suas potências, tipo de fornecimento e horários de produção. Informe se há janela de parada programável e qual o motivo da procura — falha recorrente, máquina nova, expansão ou inspeção preventiva. Se houver histórico de paradas, ele ajuda bastante. Fotos dos painéis, quando for seguro obtê-las, adiantam a avaliação. Com essas informações apresentamos o escopo que atendemos, o que exige parada, o que eventualmente depende de outra especialidade e a agenda disponível para Serrana.